Guia do Processo de Produção de Molas de Lâmina - Furação para fixação de espaçadores do para-choque (Parte 4)
1. Definição:
Utilizando equipamentos de puncionamento e dispositivos de fixação, perfuram-se furos nas posições designadas para a fixação de espaçadores/calços antirruído nas duas extremidades da barra chata de aço mola. Geralmente, existem dois tipos de processos de puncionamento: puncionamento a frio e puncionamento a quente.
2. Aplicativo:
Algumas folhas com envolvimento dos olhos e outras folhas.
3. Procedimentos operacionais:
3.1. Inspeção antes da perfuração
Antes de furar os orifícios, verifique a marca de qualificação da inspeção do processo anterior das barras planas de mola; elas devem estar aprovadas. Ao mesmo tempo, verifique as especificações das barras planas de mola; somente se atenderem aos requisitos do processo, a perfuração poderá ser iniciada.
3.2.Ajustar ferramental de posicionamento
Conforme mostrado na Figura 1 abaixo, faça furos elípticos nas extremidades das barras planas da mola. A perfuração é feita posicionando o furo no centro e ajustando a ferramenta de posicionamento de acordo com as dimensões L', B, a e b.
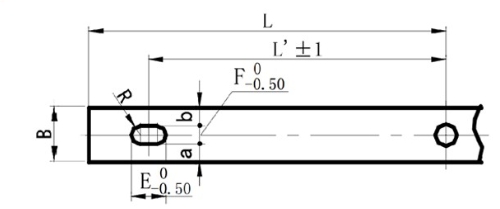
(Figura 1. Diagrama de posicionamento para perfuração de um furo elíptico na extremidade)
Conforme mostrado na Figura 2 abaixo, faça furos circulares nas extremidades das barras planas da mola. A perfuração deve ser feita posicionando o furo central e ajustando a ferramenta de posicionamento de acordo com as dimensões de L' e B.
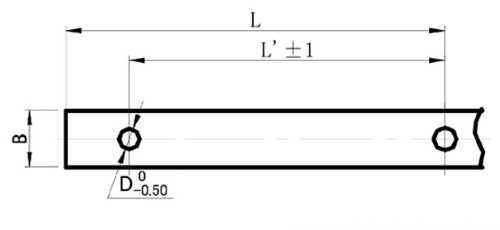
(Figura 2. Diagrama de posicionamento para perfuração de um furo circular na extremidade)
3.3. Seleção de puncionamento a frio, puncionamento a quente e furação
3.3.1Aplicação de perfuração a frio:
1) Se a espessura da barra plana da mola for t < 14 mm e o diâmetro do furo for maior que a espessura t da barra plana de aço da mola, a estampagem a frio é adequada.
2) Se a espessura da barra plana de aço mola for t≤9mm e o furo for elíptico, a estampagem a frio é adequada.
3.3.2. Aplicações de puncionamento e perfuração a quente:
soco quenteA perfuração de furos pode ser usada em barras planas de aço mola que não são adequadas para furos por puncionamento a frio. Durantesoco quenteA temperatura de aquecimento deve ser controlada entre 750 e 850 °C, e a barra plana de aço deve ficar vermelho-escura.
Ao perfurar um furo, a primeira peça da barra chata de aço mola deve ser inspecionada. Somente se passar na primeira inspeção, a produção em massa poderá prosseguir. Durante a operação, deve-se ter especial atenção para evitar que a matriz de posicionamento se solte ou se desloque, caso contrário, as dimensões de posicionamento excederão a faixa de tolerância, resultando em lotes de produtos não conformes.
As barras chatas de aço mola perfuradas devem ser empilhadas ordenadamente. É proibido colocá-las de qualquer jeito, pois isso pode causar danos à superfície. As marcas de qualificação para inspeção devem ser feitas e os cartões de transferência de trabalho devem ser colados.
4. Normas de inspeção:
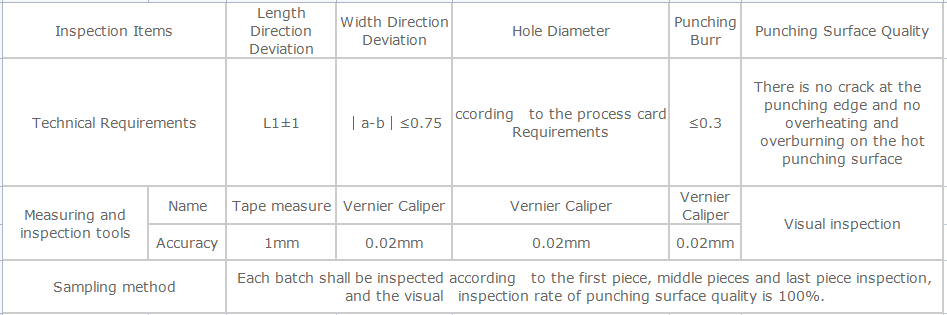
Meça os furos de acordo com as Figuras 1 e 2. Os padrões de inspeção de punção e perfuração estão indicados na tabela 1 abaixo.
Data da publicação: 27/03/2024


